При заказе нержавеющего листа толщина 1,0, 1,5 или 2,0 мм означает номинальный размер, а не обязательное фактическое значение в каждой точке поверхности. Реальная толщина может отличаться в пределах, установленных стандартом или техническими условиями производителя. Для обычной закупки такая разница допустима, но при гибке, лазерной резке, сварке, расчете массы и изготовлении точных деталей она может влиять на результат.
Поэтому при выборе листа важно смотреть не только на марку стали и номинальную толщину. Нужно понимать, по какому стандарту поставляется металл, каким способом он изготовлен, какая у него ширина и класс точности. Для тонколистового коррозионно-стойкого проката ГОСТ 5582-75 отсылает по размерам и предельным отклонениям к ГОСТ 19904 для холоднокатаного и к ГОСТ 19903 для горячекатаного проката. ГОСТ 5582-75 и ГОСТ 19904-90 имеют статус действующих.
Для импортного холоднокатаного проката в спецификации может использоваться ISO 9445-2:2009. Этот международный стандарт распространяется на холоднокатаную нержавеющую широкую полосу и лист толщиной от 0,30 до 8,0 мм и шириной от 600 до 2100 мм; его действие было подтверждено ISO в 2025 году. Поэтому при сравнении предложений поставщиков сначала необходимо определить, по какому именно нормативному документу заявлены размеры и допуски.
Почему фактическая толщина отличается от номинальной
Лист получают прокаткой, поэтому абсолютно одинаковую толщину по всей ширине и длине обеспечить невозможно. Стандарт задает допустимый диапазон отклонений, внутри которого продукция считается соответствующей требованиям.
Величина допуска зависит прежде всего от номинальной толщины, ширины листа и точности изготовления. Для холоднокатаного проката ГОСТ 19904-90 предусматривает высокую, повышенную и нормальную точность по толщине — ВТ, АТ и БТ. Чем выше требуемая точность, тем уже допустимый диапазон отклонений.
Именно поэтому формулировка «лист 2 мм» недостаточна для ответственной закупки. Два листа с одинаковой маркировкой по толщине могут соответствовать разным требованиям по точности и фактически немного отличаться.
Какие допуски возможны у холоднокатаного листа
Для ориентира рассмотрим несколько распространенных толщин при ширине свыше 1000 до 1500 мм. В таблице приведены предельные отклонения для нормальной точности по ГОСТ 19904-90.
| Номинальная толщина, мм | Допустимое отклонение, мм | Возможный диапазон фактической толщины, мм |
|---|---|---|
| 0,8 | ±0,08 | 0,72–0,88 |
| 1,0 | ±0,11 | 0,89–1,11 |
| 1,5 | ±0,13 | 1,37–1,63 |
| 2,0 | ±0,16 | 1,84–2,16 |
| 3,0 | ±0,19 | 2,81–3,19 |
| 4,0 | ±0,22 | 3,78–4,22 |
| 5,0 | ±0,23 | 4,77–5,23 |
Значения нельзя автоматически переносить на любой лист. При другой ширине или классе точности допуски будут иными. Кроме того, для горячекатаного листа применяются другие таблицы. ГОСТ 19904-90 также ограничивает разнотолщинность в одном поперечном сечении: она не должна превышать половины суммы предельных отклонений по толщине.
При выборе материала удобнее начинать с раздела листовая нержавеющая сталь, а затем уточнять стандарт, поверхность, толщину и формат конкретной позиции.
Холоднокатаный и горячекатаный лист: почему допуски нельзя смешивать
Холоднокатаный лист обычно выбирают там, где важны точная геометрия, гладкая поверхность и дальнейшая обработка. Горячекатаный — когда приоритетом являются конструкционные характеристики и точность поверхности не является главным условием.
Для нержавеющего тонколистового проката ГОСТ 5582-75 устанавливает диапазон до 3,9 мм и прямо указывает: размеры и предельные отклонения горячекатаного материала принимают по ГОСТ 19903, холоднокатаного — по ГОСТ 19904. Для толстолистовой коррозионно-стойкой стали ГОСТ 7350-77 применяется начиная с 4 мм и также ссылается на эти сортаментные стандарты в зависимости от способа прокатки.
Если материал поставляется из рулона, полезно отдельно проверить требования к рулонному прокату. На сайте можно посмотреть раздел рулонная нержавеющая сталь.
Как допуск влияет на производство
Первое последствие — масса. Вес листа рассчитывается через фактическую толщину, поэтому при большой партии даже небольшое отклонение дает заметную разницу между теоретической и фактической массой.
Второе — жесткость и поведение при гибке. Если конструктор заложил 1,5 мм, а фактическая толщина находится ближе к нижней границе допуска, деталь может вести себя иначе при формовке и нагрузке. Для декоративных панелей разница часто некритична, а для элементов оборудования или повторяемых серийных деталей ее лучше учитывать заранее.
Третье — настройка оборудования. Режим лазерной резки, зазор при гибке, параметры сварки и штамповки выбираются с учетом толщины металла. Чем выше требования к повторяемости деталей, тем важнее задать не просто номинал, а допустимый диапазон.
Например, цех закупает AISI 304 толщиной 2,0 мм для серийных корпусов. Если спецификация допускает обычную нормальную точность, фактическая толщина листа шириной 1250 мм по ГОСТ 19904-90 может находиться примерно в пределах 1,84–2,16 мм. Для единичного кожуха это может быть приемлемо, но для серии деталей с жесткими требованиями к гибке разумно заранее согласовать повышенную точность или собственный более узкий диапазон.
Если важна не только размерная точность, но и внешний вид, можно отдельно выбрать нужную обработку поверхности, например шлифованный лист AISI 304.
Как проверять толщину при приемке
Проверять лист одним измерением у кромки недостаточно. По ГОСТ 19904-90 толщину листового проката измеряют не ближе 100 мм от торцов и не ближе 40 мм от кромок. Для рулонного проката измерение проводят не ближе 40 мм от кромки и не ближе 2 м от конца рулона. Контроль выполняют средствами измерений, точность которых позволяет проверить установленные предельные отклонения.
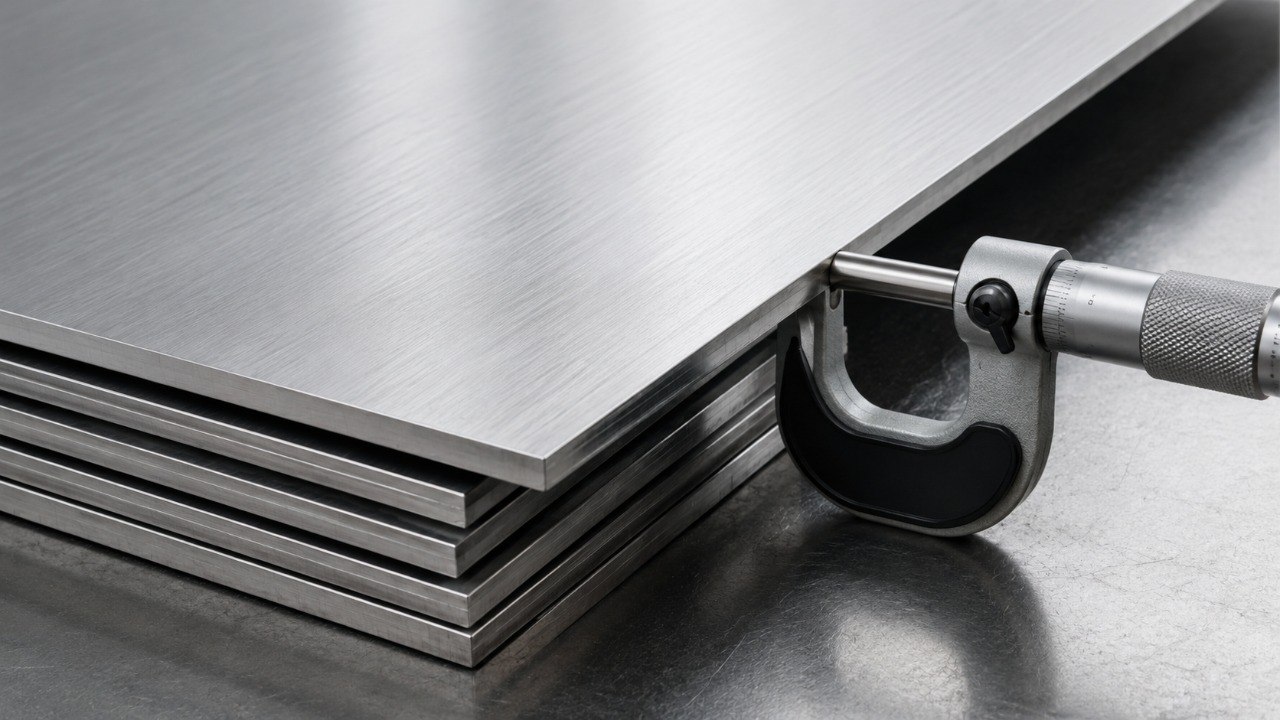
На практике для приемки партии стоит сделать несколько измерений микрометром в разных точках выбранных листов и сопоставить результат с сертификатом и указанным стандартом. Если толщина критична для технологии, требования к контролю и допустимому диапазону лучше зафиксировать в заявке до оплаты.
Второй пример: для декоративной панели требуется нержавеющий лист 0,8 мм, но проект предусматривает крупные плоские участки без усилителей. Если фактическая толщина окажется у нижней границы допуска, панель может оказаться менее жесткой, чем ожидалось. В такой ситуации правильнее сначала определить минимально допустимую фактическую толщину, а уже затем выбирать класс точности и поставщика.
Что указать в заявке поставщику
Чтобы не спорить о толщине после поставки, в заявке желательно зафиксировать марку стали, способ прокатки, номинальную толщину, ширину и длину листа, стандарт, класс точности, требования к поверхности и документам. Если есть технологическое ограничение, например «фактическая толщина не менее 1,45 мм», его нужно согласовать отдельно: стандартный допуск не всегда гарантирует выполнение такого условия.
Для изделий со специальной геометрией аналогичный подход важен и при выборе перфорированного нержавеющего листа: кроме толщины основы необходимо согласовать формат, диаметр и шаг отверстий.
Что учитывать при покупке нержавеющего листа
Главное правило — не воспринимать номинальную толщину как точное фактическое значение. Проверяйте стандарт поставки и класс точности, сопоставляйте допуск с шириной листа и способом прокатки, а для ответственных деталей задавайте собственные требования к фактическому диапазону.
Если толщина влияет на прочность, массу, гибку, сварку или повторяемость деталей, лучше согласовать ее до заказа и проверить при приемке. Такой подход позволяет избежать ситуации, когда металл формально соответствует стандарту, но не подходит под конкретную технологию.
