Гибка нержавеющего листа выглядит простой операцией, но на практике у нержавейки есть свои особенности: она сильнее пружинит, требует большего усилия и легко царапается. А если неправильно посчитать развёртку, деталь после гибки не совпадёт по размерам с чертежом. В статье — как рассчитать длину заготовки, какой радиус и матрицу выбрать, как учесть пружинение и сохранить поверхность.
Основные понятия
- s — толщина листа;
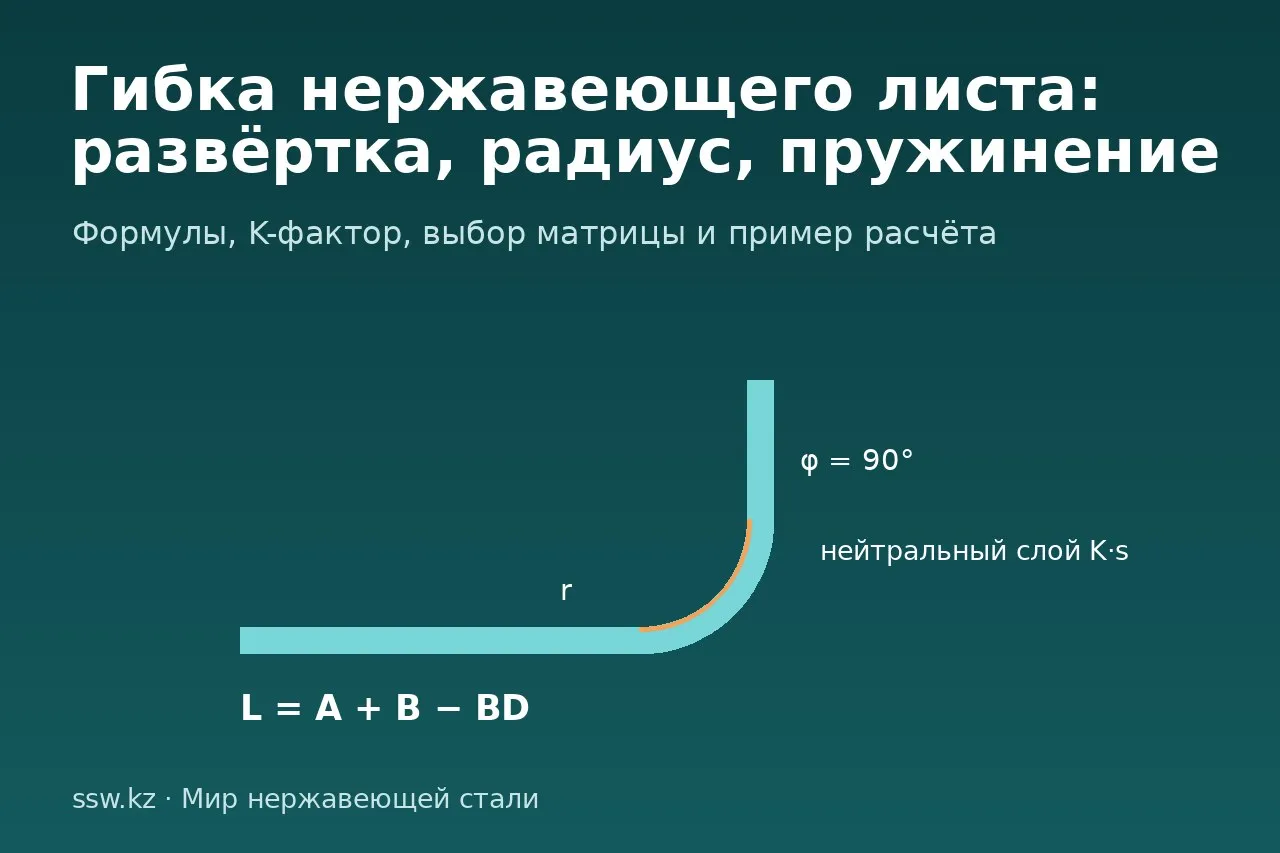
- r — внутренний радиус гиба;
- V — раскрытие (ширина) матрицы при гибке в воздухе;
- нейтральный слой — слой металла, длина которого при гибке не меняется: внутренние слои сжимаются, наружные растягиваются;
- K-фактор — где проходит нейтральный слой: на расстоянии K·s от внутренней поверхности. Для нержавеющей стали при r ≈ s обычно K ≈ 0,4–0,45; при больших радиусах он приближается к 0,5.
Как рассчитать развёртку
Длина дуги нейтрального слоя на одном гибе (припуск на гиб):
BA = π × (r + K·s) × φ / 180, где φ — угол гиба в градусах.
Если на чертеже даны наружные размеры полок A и B (как обычно меряют рулеткой), длина заготовки:
L = A + B − BD, где BD = 2 × (r + s) × tg(φ/2) − BA — «вычет на гиб».
Пример. Уголок из листа AISI 304 толщиной 2 мм, наружные полки 50 и 30 мм, угол 90°, внутренний радиус 2 мм, K = 0,42:
- BA = 3,1416 × (2 + 0,42 × 2) × 90 / 180 = 4,46 мм;
- BD = 2 × (2 + 2) × tg 45° − 4,46 = 8 − 4,46 = 3,54 мм;
- L = 50 + 30 − 3,54 = 76,46 мм.
Если просто сложить полки (80 мм), уголок получится на 3,5 мм длиннее чертежа — а на детали с четырьмя гибами ошибка вырастет до 14 мм. Для точных деталей K-фактор уточняют пробным гибом на том же оборудовании: согните полосу известной длины, измерьте полки и подберите K.
Какую матрицу и радиус выбрать
При гибке в воздухе (самый распространённый способ на листогибочных прессах) внутренний радиус задаёт не пуансон, а раскрытие матрицы: для нержавейки он получается примерно 0,16–0,2 × V. Раскрытие выбирают около 8 толщин листа (6 — для тонкого, 10–12 — для толстого).
| Толщина s, мм | Матрица V, мм | Внутренний радиус, ≈ мм | Минимальная полка, ≈ мм |
|---|---|---|---|
| 1,0 | 8 | 1,3–1,6 | 6 |
| 1,5 | 12 | 2,0–2,4 | 9 |
| 2,0 | 16 | 2,6–3,2 | 12 |
| 3,0 | 24 | 3,8–4,8 | 17 |
| 4,0 | 32 | 5,1–6,4 | 23 |
Значения ориентировочные: точные зависят от оборудования, инструмента и состояния металла. Минимальная полка — примерно 0,7 × V: более короткая полка проваливается в матрицу.
Минимальный радиус по металлу. Аустенитные стали (AISI 304, 316L, 201) в отожжённом состоянии пластичны и гнутся с внутренним радиусом от 0,5–1 толщины листа. Ферритная AISI 430 менее пластична — для неё берут радиус не меньше 1–1,5 толщины. Для толстого листа (от 6 мм) радиус увеличивают до 1,5–2 толщин. Если на наружной стороне появляется «апельсиновая корка» или трещины — радиус мал.
Пружинение
После снятия нагрузки лист частично распрямляется. Нержавейка прочнее обычной стали и пружинит заметно сильнее: при гибке в воздухе на 90° с r ≈ s — порядка 2–4°, против ~1° у мягкой углеродистой стали. Чем больше радиус относительно толщины и чем прочнее металл, тем больше пружинение.
- Перегиб: угол на прессе задают меньше требуемого на величину пружинения (например, 87–88° вместо 90°).
- Калибровка (гибка с дожимом): лист прижимают к матрице — пружинение почти исчезает, но нужно в несколько раз большее усилие.
- Пробный гиб на образце из той же партии — самый надёжный способ подобрать перегиб.
Усилие гибки
Усилие пропорционально пределу прочности металла, длине гиба и квадрату толщины и обратно пропорционально раскрытию матрицы. Нержавейка прочнее обычной стали, поэтому при той же толщине и длине гиба ей нужно примерно в 1,5 раза больше усилия. Удвоение толщины увеличивает усилие примерно в 2 раза (при пропорционально увеличенной матрице) — это нужно учитывать, проверяя, хватит ли пресса.
Как сохранить поверхность
- Гните с защитной плёнкой — снимайте её после монтажа.
- Для зеркального и шлифованного листа используйте полиуретановые вставки или плёнку на матрице — сталь матрицы оставляет следы.
- Чистите инструмент от частиц обычной стали: попав на нержавейку, они потом ржавеют («рыжие точки»).
- На шлифованном листе (4N, HL) направляйте риску одинаково на всех деталях изделия — иначе панели будут выглядеть разными по оттенку.
- По возможности гните поперёк направления прокатки: так меньше риск трещин на малых радиусах.
Частые вопросы
Почему деталь после гибки получилась длиннее чертежа?
Скорее всего, длину заготовки посчитали как сумму наружных размеров полок без вычета на гиб. Используйте формулу L = A + B − BD или уточните K-фактор пробным гибом.
Можно ли гнуть нержавейку «в ноль», без радиуса?
Тонкий отожжённый лист AISI 304 выдерживает очень малые радиусы, но на наружной стороне гиба металл сильно растягивается, ухудшается вид и растут остаточные напряжения. Для изделий, работающих во влаге или под нагрузкой, лучше радиус не меньше половины толщины.
Нужно ли что-то делать после гибки?
Если поверхность не повреждена, ничего. Если на гибах остались следы инструмента или частицы обычной стали, их удаляют очистителем для нержавейки или пассивирующей пастой.
Лист и гибка в Алматы
На складе — нержавеющий лист толщиной от 0,4 до 60 мм в марках AISI 201, 304, 316L, 430, 12Х18Н10Т и других, с матовой, шлифованной и зеркальной поверхностью. Вес заготовок посчитает металлический калькулятор. Если нужна готовая деталь, гибку и сварку выполнит наше производство — пришлите чертёж. Как выбрать подрядчика для гибки, рассказано в статье «Гибка металла на заказ».
