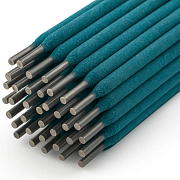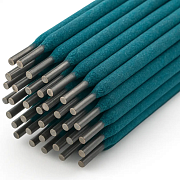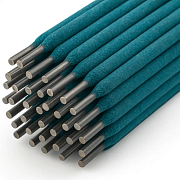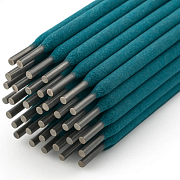

Для сварки нержавеющей стали присадку подбирают под марку основного металла: для AISI 304 и 08Х18Н10 — материал типа 308L (электроды ОЗЛ-8, ЦЛ-11 и аналоги), для 316L — 316L, для 12Х18Н10Т — 347 или 308L, для соединения нержавейки с углеродистой сталью — 309L. Форма присадки зависит от способа сварки: электроды — для ручной дуговой (MMA), прутки — для аргонодуговой (TIG), проволока в катушках — для полуавтомата (MIG). Защитный газ — аргон, для MIG — аргон с небольшой добавкой CO₂ или кислорода. Ниже — таблица подбора, виды сварочных материалов, газы и правила хранения.
Таблица подбора присадки
| Основной металл | Присадка (AWS / ISO) | Примеры электродов | Когда |
|---|---|---|---|
| AISI 304, 304L, 08Х18Н10 | 308L / 19 9 L | ОЗЛ-8, ОЗЛ-36, E308L | пищевое оборудование, перила, ёмкости |
| 12Х18Н10Т, AISI 321 | 347 / 19 9 Nb или 308L | ЦЛ-11, E347 | сварные узлы, работающие при нагреве |
| AISI 316L, 03Х17Н14М3 | 316L / 19 12 3 L | ЭА-400/10У, E316L | хлориды, химия, бассейны |
| AISI 430 | 430 или 308L / 309L | по паспорту электрода | бытовая техника, декор |
| Нержавейка + углеродистая сталь | 309L / 23 12 L | ОЗЛ-6, E309L | закладные, кронштейны, опоры |
| Жаропрочные 310, 20Х23Н18 | 310 / 25 20 | ОЗЛ-6, E310 | печи, горячие газы |
Правило: присадка должна быть не менее легированной, чем основной металл. Наплавлять 308L на 316L нельзя — шов останется без молибдена и проржавеет первым. Буква L означает низкий углерод — шов меньше склонен к межкристаллитной коррозии.
Виды сварочных материалов
Электроды для ручной дуговой сварки
Металлический стержень из нержавеющей проволоки с покрытием. Подходят для монтажа, ремонта и работы на улице, где трудно защитить шов газом. Покрытие бывает основное (лучше механические свойства, нужна прокалка) и рутиловое (мягкая дуга, красивый шов). Сварка постоянным током обратной полярности, короткой дугой.
Прутки для TIG
Прямые прутки длиной около 1 м, диаметром 1–3,2 мм, без покрытия. TIG даёт самые чистые и аккуратные швы — для пищевых линий, тонкого листа, видимых изделий. Защита — чистый аргон, корень шва на трубах поддувают аргоном изнутри.
Проволока для MIG
Сплошная проволока на катушках, диаметр 0,8–1,2 мм. Высокая производительность на длинных швах и толщинах от 1,5–2 мм. Марки с индексом Si (308LSi, 316LSi, 309LSi) лучше растекаются и дают ровный шов. Проволоку берут той же марки, что и электроды: 308LSi для 304, 316LSi для 316L, 309LSi для разнородных соединений.
Порошковая проволока
Трубка с флюсом внутри. Хороша для толстого металла и сварки в положениях, даёт меньше брызг, но шов покрыт шлаком, который нужно удалять.
Защитные газы
| Способ | Газ | Зачем |
|---|---|---|
| TIG | аргон 99,99% | защита дуги и шва, поддув корня |
| TIG, толстый металл | аргон с гелием | глубже проплавление, выше скорость |
| MIG | аргон + 2% CO₂ или 1–2% O₂ | устойчивая дуга, меньше брызг |
| Поддув корня | аргон или формир-газ | корень без окалины и цветов побежалости |
Обычная смесь для углеродистой стали (аргон + 18% CO₂) нержавейке не подходит: шов насыщается углеродом и теряет стойкость.
Как выбрать диаметр
- Электрод: для металла 1,5–3 мм — 2–2,5 мм, 3–6 мм — 3 мм, толще — 4 мм.
- Пруток TIG: примерно равен толщине металла, но не больше 3,2 мм.
- Проволока MIG: 0,8 мм — для металла до 3 мм, 1,0–1,2 мм — для более толстого.
Подготовка кромок и режимы
- Чистота. Кромки обезжиривают ацетоном или спиртом и зачищают отдельной щёткой или кругом для нержавейки — частицы обычного железа и масло дают поры и рыжие точки.
- Разделка. Металл до 3 мм варят без скоса кромок, толще — с V-образной разделкой и зазором 1–2 мм.
- Ток меньше, чем для углеродистой стали. Нержавейка хуже отводит тепло и сильнее расширяется, поэтому ток снижают примерно на 10–20%.
- Межваловая температура для аустенитных сталей — не выше 150 °C: перегрев приводит к трещинам и выгоранию хрома.
- Короткие швы вразброс на тонком листе — меньше коробления.
Обработка шва после сварки
Сразу после сварки шов покрыт окалиной и цветами побежалости — от соломенного до синего. Эти слои обеднены хромом и ржавеют первыми. Их удаляют травильной пастой или гелем, механически — шлифованием, или электрохимической очисткой. Затем поверхность промывают и пассивируют. Для пищевых и видимых изделий шов шлифуют под общую поверхность.
Хранение и подготовка
- Электроды храните в сухом помещении в упаковке; отсыревшие прокаливают по режиму с паспорта.
- Прутки и проволоку не трогайте грязными перчатками: масло и пыль дают поры.
- Катушку после работы закрывайте в пакет — влага и пыль портят подачу.
- Не храните нержавеющую присадку рядом с углеродистой — легко перепутать.
Частые ошибки
- Электроды для углеродистой стали на нержавейку — шов ржавеет и трескается.
- Присадка 308L на 316L — шов проигрывает основному металлу по стойкости.
- Нет поддува корня на трубах — внутри окалина, которую не удалить.
- Перегрев — коробление, цвета побежалости, межкристаллитная коррозия.
- Шов не обработан — после сварки нужны зачистка, травление и пассивация.
Сравнение способов сварки — в статье «Методы сварки нержавейки: TIG, MIG и ручная дуговая», типичные ошибки — в статье «Сварка нержавеющей стали: ошибки новичков».
Что есть в каталоге
В разделе электроды — электроды для ручной дуговой сварки; электроды для нержавейки нужной марки и диаметра поставляют под заказ. Сварочная проволока, в том числе нержавеющая ER309LSi 0,8 мм в катушках по 15 кг, — в разделе проволока. Если сварку проще заказать целиком — гибка и сварка нержавеющей стали на производстве.
Частые вопросы
Какими электродами варить нержавейку AISI 304?
Электродами типа 308L: ОЗЛ-8, ОЗЛ-36, E308L. Для 12Х18Н10Т — ЦЛ-11 или E347.
Чем сварить нержавейку с чёрным металлом?
Присадкой 309L — электроды ОЗЛ-6, E309L или проволока ER309LSi. Она даёт шов без трещин на стыке разных сталей.
Можно ли варить нержавейку полуавтоматом в углекислоте?
Нет. Чистый CO₂ насыщает шов углеродом и даёт много брызг. Нужен аргон с 1–2% кислорода или 2% CO₂.
Нужно ли прокаливать электроды для нержавейки?
Если они хранились в сырости или упаковка вскрыта давно — да, по режиму из паспорта.
Чем пруток TIG отличается от проволоки MIG?
Составом может не отличаться: разница в форме. Пруток подают вручную, проволоку — механизмом подачи полуавтомата.
Классификацию присадочных материалов для нержавеющих сталей задают стандарты AWS A5.4 и A5.9.