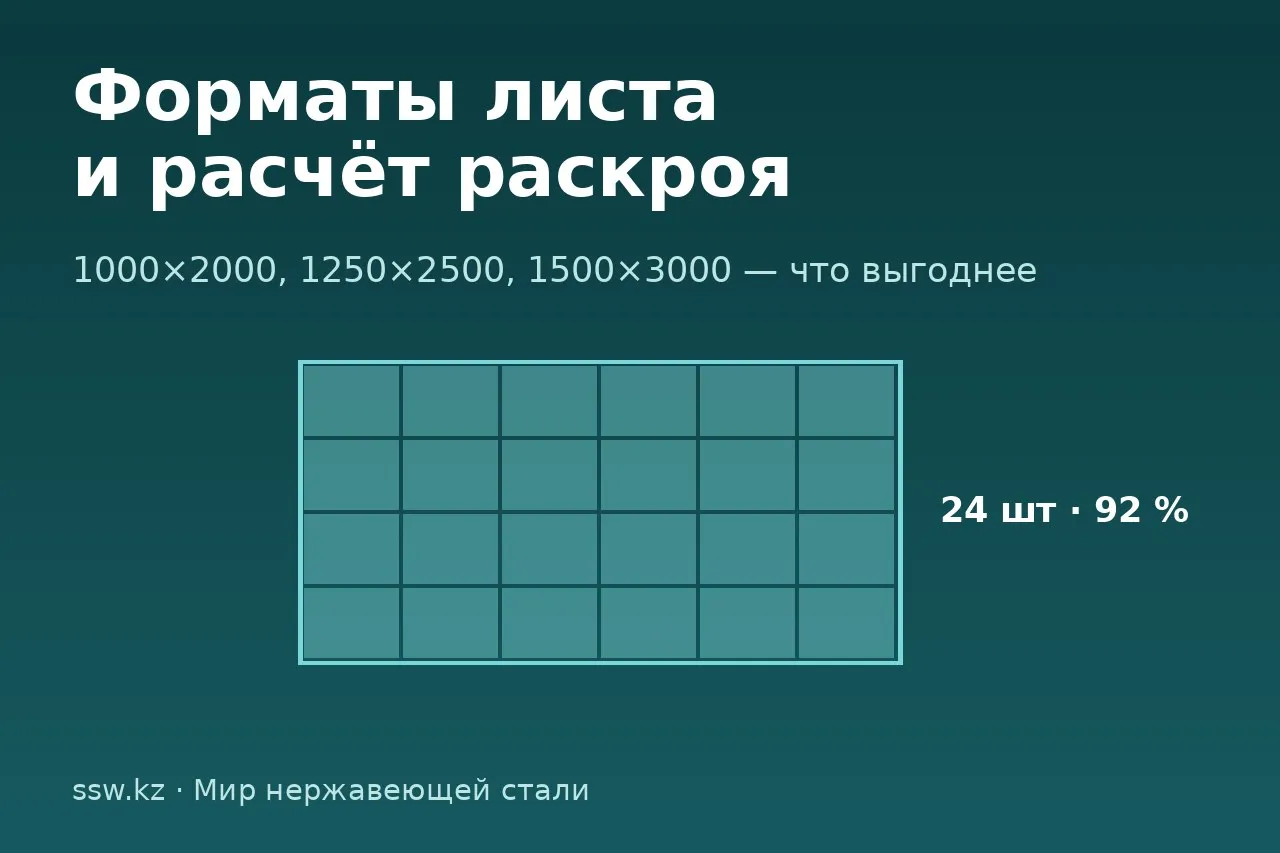
Нержавеющий лист чаще всего выпускают форматами 1000×2000, 1250×2500 и 1500×3000 мм. Лучший формат — не самый большой, а тот, из которого ваши детали выходят с наименьшим отходом. Иногда разница доходит до 20% металла: например, 24 детали 300×400 мм из листа 1250×2500 используют 92% площади, а из листа 1500×3000 выходит 28 деталей — всего 75%. Ниже — как посчитать раскрой самостоятельно и что учесть при заказе.
Какие бывают форматы
| Формат, мм | Площадь, м² | Масса листа 1 мм, кг | Где удобен |
|---|---|---|---|
| 1000×2000 | 2,0 | 15,9 | мелкие партии, ручная обработка, небольшие гибочные прессы |
| 1250×2500 | 3,125 | 24,8 | универсальный: лазерные станки, большинство изделий |
| 1500×3000 | 4,5 | 35,7 | крупные панели, обечайки ёмкостей, облицовка |
| Рулон | — | — | серийное производство, длинные полосы, резка на длину |
Масса посчитана по плотности 7,93 г/см³ (AISI 304, 316L, 201, 12Х18Н10Т); для AISI 430 она примерно на 3% меньше. Таблица для всех толщин — в статье «Таблица веса нержавеющего листа». Толстый лист (от 4–5 мм) чаще поставляется в форматах 1500×3000 и больше, тонкий — во всех трёх. Наличие конкретного формата по марке и толщине уточняйте при заказе.
Как посчитать, сколько деталей выйдет из листа
Для прямоугольных деталей подойдёт простая формула. Количество деталей вдоль одной стороны листа:
n = целая часть от (B − 2·k + z) / (b + z),
где B — сторона листа, b — сторона детали, k — технологический отступ от края (5–10 мм), z — перемычка между деталями (не меньше толщины листа и не меньше 3–5 мм для лазера). Считаем n по ширине и по длине, перемножаем. Затем поворачиваем деталь на 90° и считаем ещё раз — берём лучший вариант.
Калькулятор раскроя листа
Раскладка прямоугольных деталей рядами (с поворотом части деталей, если так выходит больше). Точную схему для фигурных деталей строят в программе раскроя.
Пример: один чертёж — три разных результата
Деталь 300×400 мм, отступ от края 5 мм, перемычка 5 мм:
| Формат листа | Деталей с листа | Использование металла |
|---|---|---|
| 1000×2000 | 12 (3 × 4) | 72% |
| 1250×2500 | 24 (4 × 6) | 92% |
| 1500×3000 | 28 (4 × 7) | 75% |
Это раскладка одинаковыми рядами. Если часть деталей повернуть на 90°, из листа 1000×2000 выйдет 14 деталей (84% площади) — такой вариант учитывает калькулятор раскроя выше.
Для этой детали 1250×2500 — очевидный выбор: на 100 деталей нужно 5 листов (15,6 м²) вместо 4 листов 1500×3000 (18 м²). При толщине 2 мм это 248 кг металла против 286 кг.
Размер детали, «не дотянувший» 10 мм
Самые дорогие ошибки раскроя — детали, которые чуть-чуть не помещаются. Квадрат 500×500 мм из листа 1000×2000 с отступами выходит только в одном ряду — 3 детали, 37% металла. Квадрат 490×490 мм помещается уже в два ряда — 8 деталей. Если размер детали можно немного изменить, сверьте его с форматом листа ещё на этапе чертежа.
Что ещё учесть при раскрое
- Направление шлифовки. У листов 4N и HL риска идёт вдоль длинной стороны. Если на изделии риски должны быть направлены одинаково, деталь нельзя поворачивать — считайте раскрой без поворота.
- Защитная плёнка. Для лазерной резки нужна специальная плёнка, иначе по контуру возможен прижог. Уточните это при заказе листа под резку.
- Гибка после резки. Размер развёртки считают с учётом радиуса гиба — как это сделать, рассказано в статье о гибке листа.
- Остатки. Ровные полосы по краю пригодятся на мелкие детали: планки, кронштейны, косынки — включайте их в раскрой сразу.
- Детали сложной формы выгодно «вкладывать» друг в друга: это делают программы раскроя лазерных станков, но удачная ориентация деталей на чертеже помогает и им.
Как заказать лист под ваш раскрой
- Посчитайте количество деталей с листа для двух-трёх форматов и выберите лучший.
- Умножьте количество листов на массу — или посчитайте вес в калькуляторе металла.
- Укажите в заявке марку, толщину, поверхность, формат и число листов.
- Если нужна не заготовка, а готовые детали, пришлите файл DXF на лазерную резку нержавейки — раскрой сделают на производстве.
Ассортимент марок, толщин и поверхностей — в разделе лист из нержавеющей стали. Там же есть форма, через которую удобно отправить список позиций или чертёж.
Калькулятор веса проката
Расчёт по номинальным размерам, без допусков и радиусов скругления. Плотность, г/см³ — в списке марок. Больше видов проката — в калькуляторе металла.
Как оценить стоимость отхода
Металл покупают целыми листами, поэтому стоимость одной детали считают не по её площади, а по доле листа. Формула простая: стоимость детали = стоимость листа / число деталей с листа. В примере выше деталь 300×400 мм из листа 1250×2500 «съедает» 1/24 листа, а из листа 1000×2000 — 1/12 листа меньшей площади: на одну деталь уходит 0,130 м² металла против 0,167 м², то есть на 28% больше.
Отход полезно разделять на две части. Технологический — перемычки и кромки, без которых раскрой невозможен, обычно 3–8% листа. Геометрический — полосы, куда не поместилась ещё одна деталь; именно его уменьшают выбором формата, поворотом деталей и сочетанием разных деталей на одном листе. Если отходит ровная полоса шириной 100 мм и больше, её стоит сразу заложить в раскрой мелких деталей.
Рулон: как посчитать длину
Для серийных деталей иногда выгоднее брать рулон и резать полосы нужной длины. Длина полосы в рулоне по массе: L (м) = m (кг) / (ширина (м) × толщина (мм) × 7,93). Например, рулон массой 1 т шириной 1250 мм и толщиной 1 мм содержит около 101 м полосы. Рулон удобен, когда длина детали не совпадает с длиной стандартного листа или нужны длинные полосы для обечаек.
Частые вопросы
Какой формат дешевле за килограмм?
Цена за килограмм у форматов обычно близка; экономию даёт не формат сам по себе, а меньший процент отхода. Поэтому сначала считайте раскрой.
Можно ли взять лист 1500×3000, если на заводе гибочный пресс 2,5 м?
Можно, если детали короче рабочей длины пресса. Но целый лист такого формата неудобно подавать на гибку и перевозить — проверьте возможности оборудования и транспорта заранее.
Что выгоднее: рулон или листы?
Рулон выгоден при серийном производстве длинных деталей и наличии линии размотки и резки. Для единичных изделий удобнее листы.
Нужно ли учитывать ширину реза?
Для лазерной резки ширина реза — доли миллиметра, она уже входит в перемычку между деталями. Для плазменной и гидроабразивной резки рез шире, перемычки закладывают больше.