Бывает так: сварная ёмкость или трубопровод из нержавейки служит без замечаний год-два, а потом рядом со швами появляются тёмные полосы, трещины и течи. Сам шов выглядит целым, основной металл тоже, а разрушается узкая полоса в нескольких миллиметрах от шва. Это типичная картина межкристаллитной коррозии (МКК). Она не видна при приёмке, её не обнаружить магнитом, но её почти всегда можно предотвратить ещё на этапе выбора марки стали. Разберём, откуда она берётся и зачем нужны марки с буквами «L» и «Т».
Что такое межкристаллитная коррозия
Металл состоит из множества мелких кристаллов — зёрен. Нержавейку защищает хром: при содержании от ~10,5–12% он образует на поверхности тонкую пассивную плёнку. Если в узкой зоне по границам зёрен хрома становится меньше этого порога, граница теряет защиту. В агрессивной среде коррозия идёт вглубь именно по границам, «отрезая» зёрна друг от друга. Металл снаружи почти не меняется, но теряет прочность и может рассыпаться при изгибе.
Почему это происходит при сварке
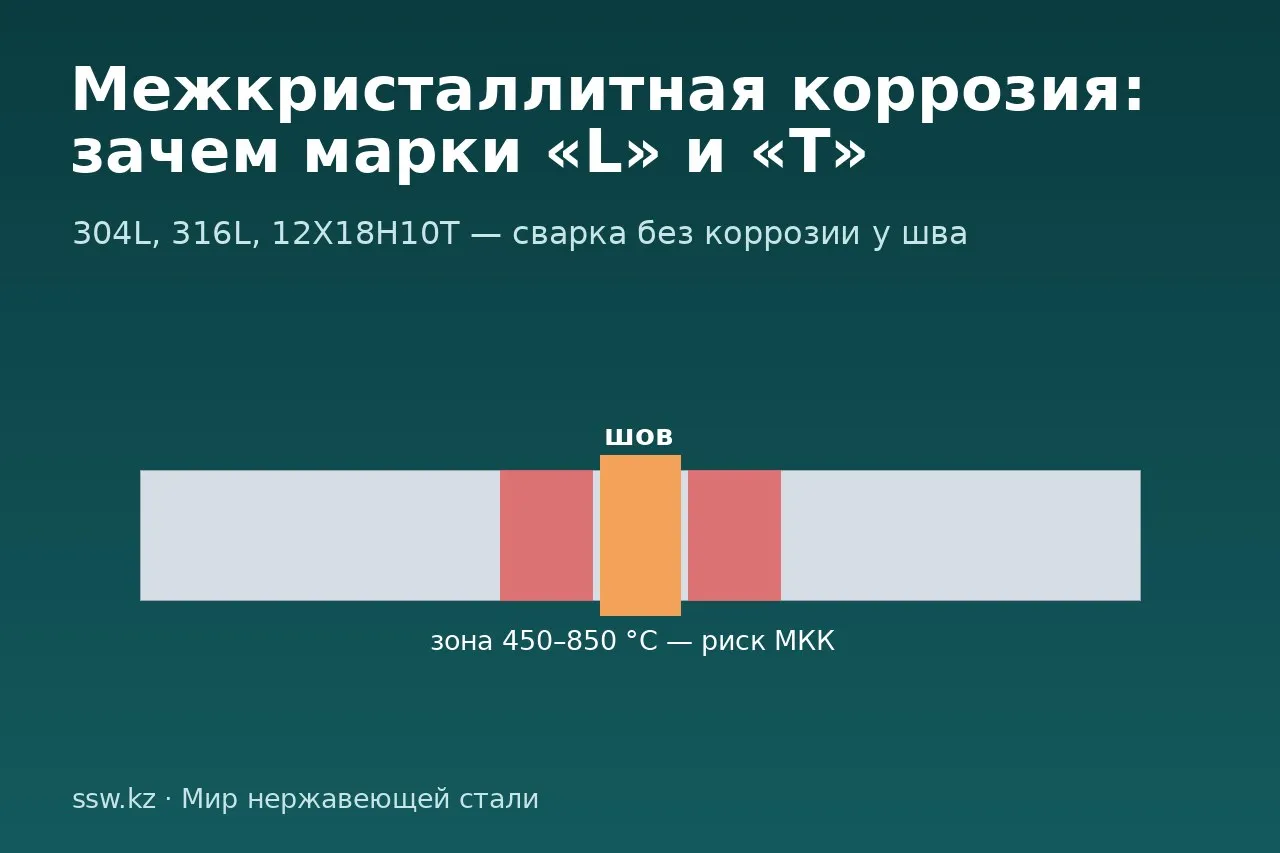
Причина — углерод. При нагреве аустенитной стали в интервале примерно 450–850 °C углерод соединяется с хромом и выделяется по границам зёрен в виде карбидов хрома. Хром «уходит» в карбиды, а соседние участки обедняются им. Это состояние называют сенсибилизацией.
При сварке сам шов расплавляется и быстро остывает, а вот полоса металла на некотором расстоянии от него задерживается именно в опасном интервале температур. Поэтому МКК обычно появляется не в шве, а в зоне термического влияния — в нескольких миллиметрах сбоку.
Риск растёт, когда металла много и он долго остывает: толстый лист, многопроходная сварка, большой ток, повторный нагрев при правке или исправлении шва. Тонкий лист, сваренный аргоном за один проход, остывает быстро, и для обычной AISI 304 опасность обычно невелика.
Три способа защиты
- Снизить углерод — марки «L» (low carbon). В AISI 304L и 316L углерода не более 0,03% против 0,08% в 304 и 316. Карбидам просто не из чего образоваться в опасном количестве за время сварки.
- Связать углерод — стабилизированные марки. В 12Х18Н10Т (аналог AISI 321) добавлен титан: он соединяется с углеродом раньше хрома, и хром остаётся в твёрдом растворе. По тому же принципу работают стали с ниобием (AISI 347). Стабилизированные марки лучше переносят и длительную работу при повышенных температурах.
- Вернуть хром в раствор — термообработка. Аустенизация (закалка) при 1050–1100 °C с быстрым охлаждением растворяет карбиды. Для крупных сварных изделий это сложно и дорого, поэтому чаще выбирают правильную марку.
Какую марку выбрать
| Марка | Углерод, не более | Защита от МКК | Когда выбирать |
|---|---|---|---|
| AISI 304 (08Х18Н10) | 0,08% | нет, риск при толстом металле и многопроходной сварке | Тонкостенные изделия, сварка аргоном за 1–2 прохода, неагрессивные среды |
| AISI 304L (03Х18Н11) | 0,03% | низкий углерод | Сварные ёмкости и трубопроводы для воды и пищевых сред, толстый металл |
| 12Х18Н10Т (≈ AISI 321) | 0,12% | стабилизирована титаном | Сварные конструкции в агрессивных средах, работа при нагреве, теплообменники |
| AISI 316L (03Х17Н14М3) | 0,03% | низкий углерод + молибден | Хлориды, морская вода, химия, фармацевтика — когда нужны и сварка, и стойкость к хлоридам |
| AISI 201 | 0,15% | нет | Не рекомендуется для сварных изделий, работающих во влаге и агрессивной среде |
Важно: в марке 12Х18Н10Т углерода может быть больше, чем в 304, но это не недостаток — весь углерод связан титаном. Поэтому её и выбирают для ответственных сварных конструкций.
Как сварить, чтобы не испортить металл
- Минимальное тепловложение: небольшой ток, короткая дуга, без лишних колебаний горелки.
- Межпроходная температура — не выше ~150 °C: дайте шву остыть перед следующим проходом.
- Присадка под марку: для 304/304L — проволока типа ER308L, для 316L — ER316L, для 12Х18Н10Т — стабилизированная (типа ER347) или с низким углеродом. Электроды для углеродистой стали (МР-3, УОНИ) для нержавейки не подходят.
- Поддув аргона с обратной стороны корня шва в трубах и ёмкостях — иначе корень окисляется.
- После сварки — зачистка, травление и пассивация швов: убирают цвета побежалости, где стойкость тоже снижена.
Подробнее о способах сварки — в статьях «Методы сварки нержавейки: TIG, MIG и ручная дуговая» и «Сварка нержавеющей стали: ошибки новичков».
Как проверяют стойкость к МКК
Стойкость металла к межкристаллитной коррозии проверяют на образцах по ГОСТ 6032 (самый распространённый — метод АМУ: кипячение в растворе медного купороса с серной кислотой в присутствии меди и последующий загиб образца; трещины на изгибе означают склонность к МКК). Зарубежный аналог — ASTM A262. Если стойкость к МКК важна, проверьте, что эта графа есть в сертификате на металл — как читать сертификат, рассказано в отдельной статье.
Обратите внимание: испытание показывает свойства металла в состоянии поставки. Неправильная сварка может сенсибилизировать даже хороший металл, поэтому марка и технология сварки работают только вместе.
Частые вопросы
Нужно ли переплачивать за 316L, если среда без хлоридов?
Нет. Если хлоридов нет, а изделие сварное и толстостенное, обычно достаточно 304L или 12Х18Н10Т. 316L нужна там, где есть соль, хлорированная вода, морской воздух или химия.
Можно ли проверить склонность к МКК магнитом?
Нет. Магнит реагирует на структуру стали (аустенит, феррит), а не на карбиды по границам зёрен. Подробнее — в статье «Магнитится ли нержавеющая сталь».
Бывает ли МКК у изделий без сварки?
Да, если металл долго работал или нагревался в интервале 450–850 °C: печная арматура, горячие трубопроводы, детали после неправильной термообработки. Для таких условий выбирают стабилизированные или жаростойкие марки.
Металл для сварных конструкций
На складе в Алматы есть лист 12Х18Н10Т и AISI 316L, а также AISI 304 разных поверхностей и толщин, трубы и сортовой прокат. Если нужно изготовить сварное изделие, это можно сделать на нашем производстве — пришлите чертёж или описание, подберём марку под вашу среду. Отгрузка — от 2 дней после оплаты, доставка по Казахстану, к каждой партии — сертификаты качества.
